



Изготавливаем детали по 3D-моделям и чертежам. Подбираем технологию, рассчитываем стоимость и производим на собственном оборудовании.
Цена рассчитывается индивидуально с учётом параметров модели и требований к изделию.
Материал
Объём
Поддержки
Постобработка
Доп. работы
Производственные затраты


Не нашли интересующего вопроса?
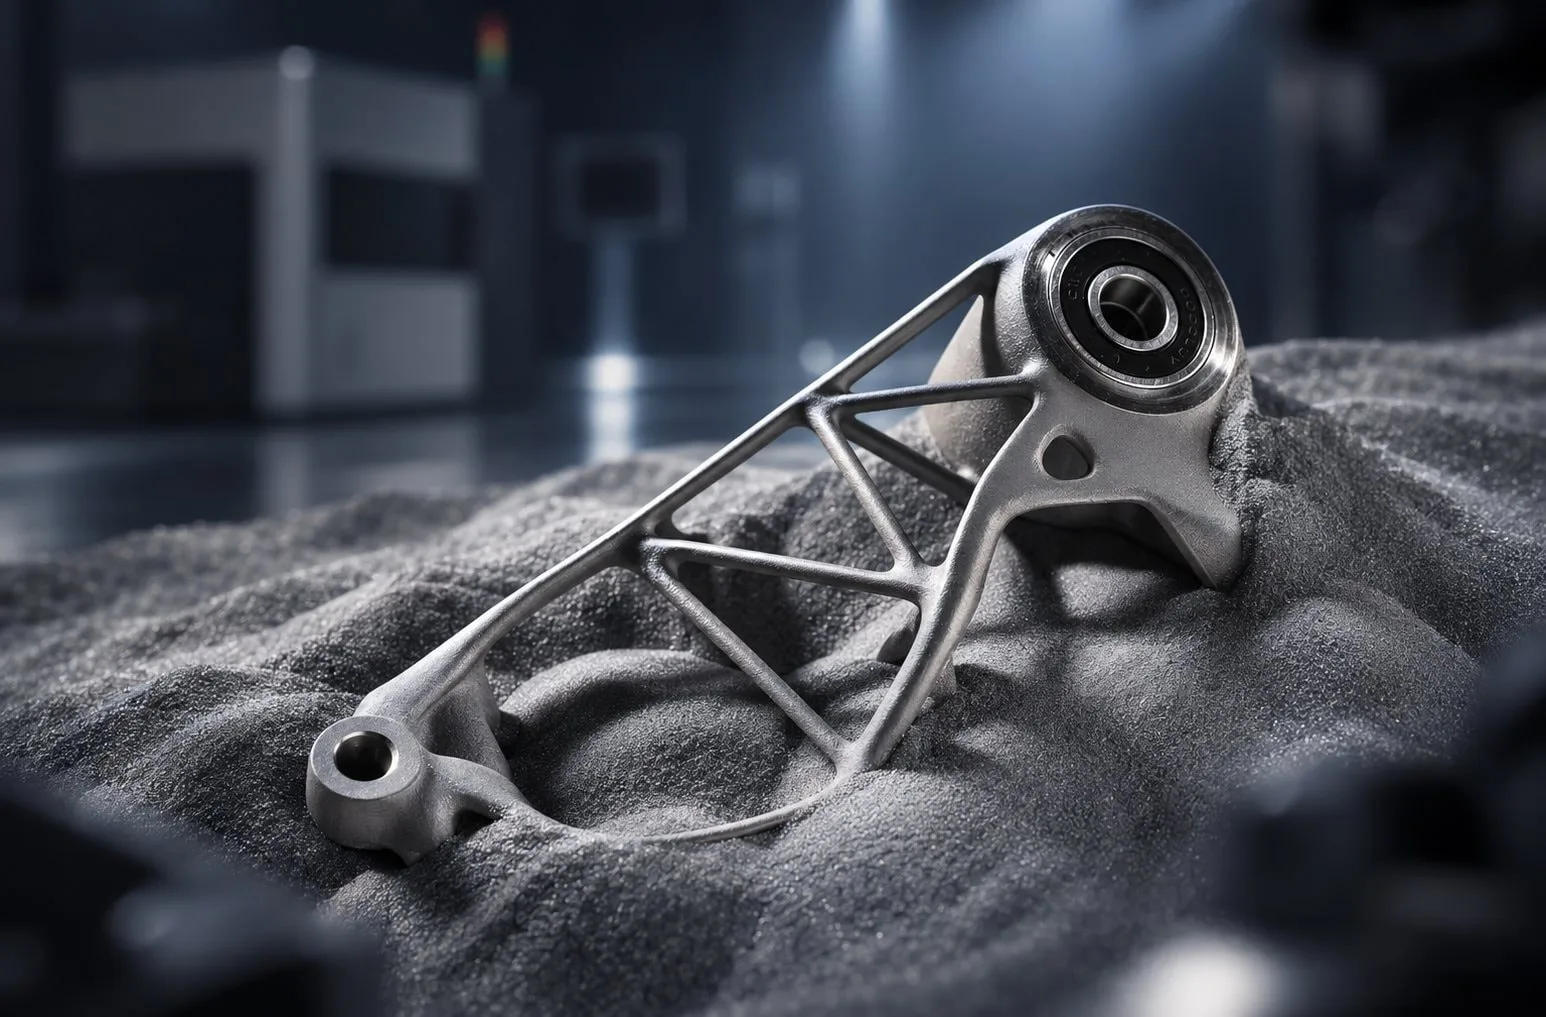
Задать свой вопросSLM (селективное лазерное плавление) это 3D-печать металлом, при которой лазер слой за слоем полностью расплавляет металлический порошок по контуру детали. Толщина слоя от 20 мкм, поэтому деталь получается плотной и точной. Для печати не нужны литейная форма и оснастка: единичная деталь не дороже детали из партии, а изменения в конструкцию вносятся правкой файла. В отличие от фрезеровки, на SLM-принтере можно получить внутренние каналы, полости и решётчатые структуры, до которых инструмент не доберётся.
Основные материалы: титановые сплавы, чистый титан и кобальт-хромовый сплав. Титан лёгкий, прочный и стойкий к коррозии, его выбирают для авиации, машиностроения и медицины, где важны масса и биосовместимость. Кобальт-хром твёрдый и износостойкий, из него печатают стоматологические коронки и каркасы, а также детали, работающие на износ. Если нужен другой сплав, пришлите задачу: скажем, можно ли его напечатать и чем заменить.
Нет. При SLM порошок не спекается, а полностью расплавляется, и при отработанных режимах плотность детали превышает 99%. По прочности напечатанная деталь не уступает литой, а часто превосходит её, потому что металл кристаллизуется быстро и получается мелкозернистым. Чтобы снять внутренние напряжения после печати, деталь проходит термообработку.
Точность печати ±0,1 мм на размерах до 100 мм и ±0,1% от длины на размерах больше 100 мм. Этого достаточно для большинства корпусных и конструкционных деталей. Для точных посадок, резьб и уплотнительных поверхностей мы закладываем в модель припуск и доводим размер механической обработкой. Если в детали есть такие места, отметьте их при заказе.
Деталь печатается на поддержках: они крепят её к платформе, отводят тепло и не дают детали деформироваться. После печати деталь проходит термообработку для снятия напряжений, её отделяют от платформы, удаляют поддержки и обрабатывают поверхность пескоструем. По требованиям чертежа добавляются механическая обработка, шлифовка и полировка. Ориентацию детали технолог выбирает заранее, чтобы поддержки оказались на нерабочих поверхностях.
Область построения 220×140×100 мм. В неё помещаются корпусные детали, кронштейны, крыльчатки, медицинские и стоматологические изделия, а мелкие детали печатаются десятками за один цикл. Если деталь больше, предложим разделить её на части, когда это допускает конструкция, или подскажем другой способ изготовления.
Цена зависит от объёма детали и поддержек, её высоты (время печати определяется числом слоёв), металла, количества и объёма постобработки. Партия мелких деталей в одном цикле обходится дешевле, чем те же детали по одной. Печать выгодна для деталей сложной формы, облегчённых конструкций, узлов, объединённых в одну деталь, единичных запчастей и малых серий. Простые плоские детали и тела вращения большой серией дешевле фрезеровать или точить. Пришлите модель, и мы рассчитаем стоимость и честно скажем, какой способ выгоднее.
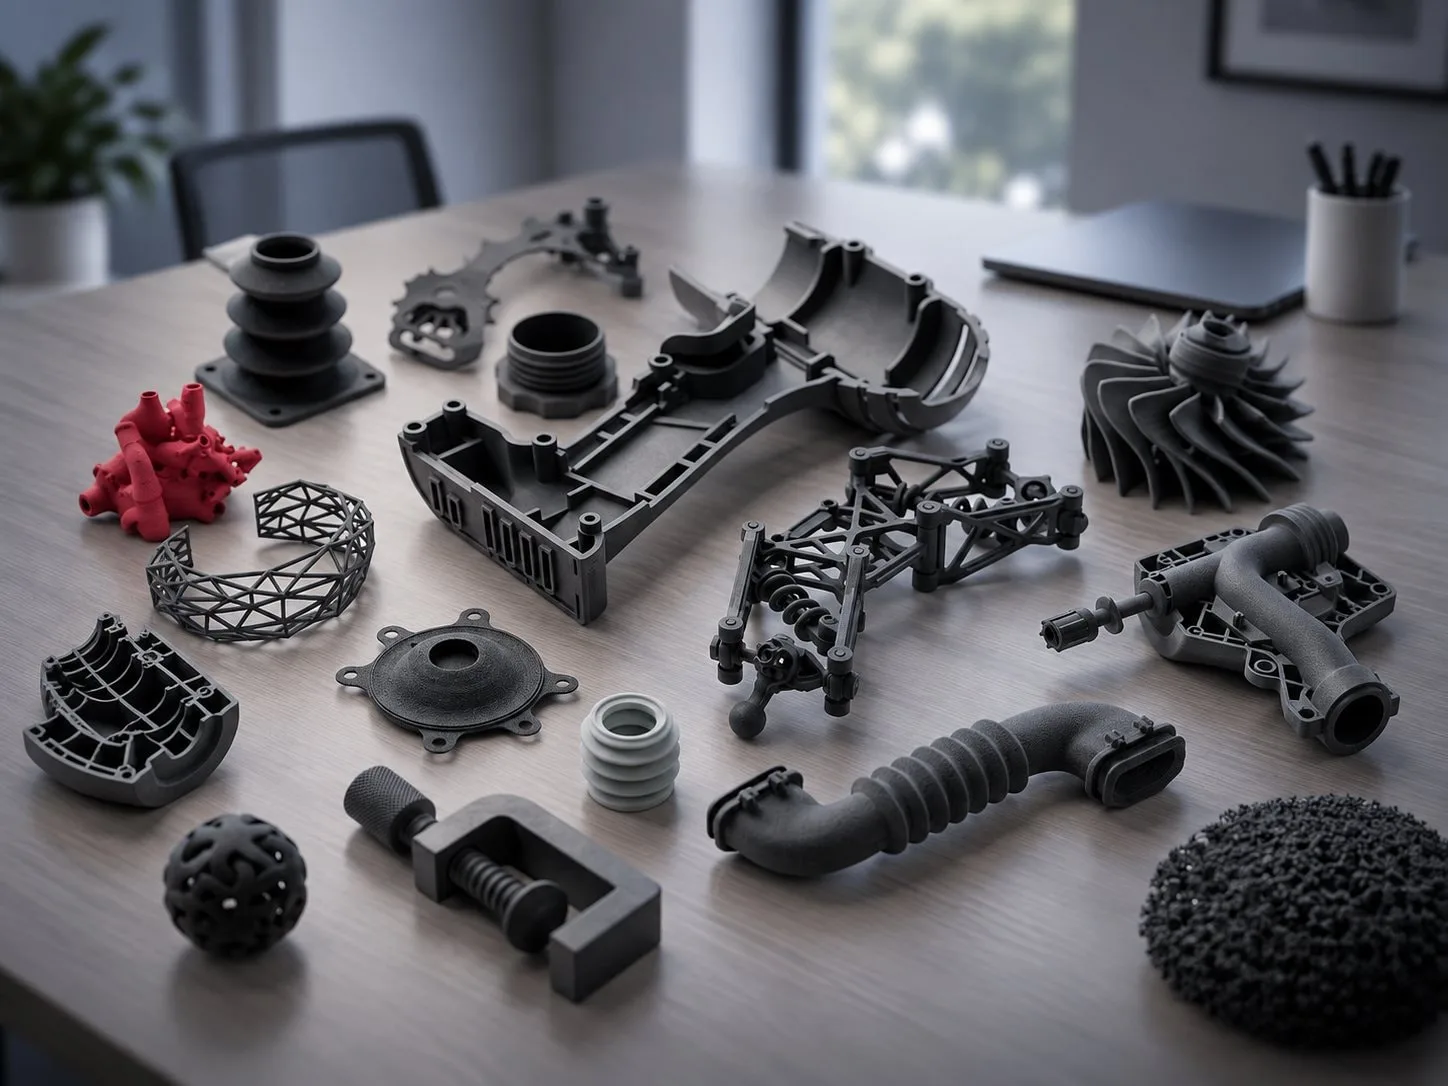
При SLS (селективном лазерном спекании) лазер слой за слоем спекает полимерный порошок, чаще всего полиамид. Деталь всё время окружена неспечённым порошком, он её поддерживает, поэтому поддержки не нужны и можно печатать форму любой сложности. Слой около 0,1 мм, слои на поверхности почти не видны. Детали прочнее и однороднее по свойствам, чем при печати пластиковой нитью, поэтому SLS выбирают для функциональных деталей: корпусов, креплений, шарниров, воздуховодов.
Печатаем из полиамидов PA12 и PA11 и из эластомера TPU. PA12 основной материал: прочный, упругий, износостойкий, устойчивый к маслам, топливу и большинству технических жидкостей, поэтому из него делают детали для автомобилей и промышленного оборудования. PA11 получают из растительного сырья, он пластичнее PA12 и лучше переносит удары. TPU даёт гибкие резиноподобные детали: уплотнители, амортизаторы, защитные накладки.
Нет, SLS работает с полимерными порошками. Металл печатают по технологии SLM: там лазер не спекает частицы, а полностью расплавляет металлический порошок. Иногда печать металлом по привычке называют SLS, но по сути это SLM. Металлом мы тоже печатаем, подробности на странице SLM-печати.
Да. Поддержки при SLS не нужны, поэтому шарниры, цепи, петли и узлы с подвижными частями печатаются целиком, без последующей сборки. Для этого между подвижными частями в модели оставляют зазор в несколько десятых миллиметра. Технолог проверит зазоры до печати и подскажет, где их увеличить.
Камера построения 360×360×600 мм, в неё помещаются крупные корпуса, воздуховоды и детали длиной до 600 мм. Детали больше печатаем частями и склеиваем, место стыка зачищаем. Разбивку модели на части согласуем с вами заранее.
После печати детали из полиамида белые или светло-серые, с матовой слегка шероховатой поверхностью. Пористая поверхность хорошо принимает краску: детали можно окрасить в массе погружением, чаще в чёрный цвет, или покрасить в любой цвет. Окраска в массе не стирается при царапинах, потому что краситель проникает в поверхностный слой. Для деталей, которые постоянно стоят на улице, рекомендуем покрытие краской или лаком: оно защищает полиамид от влаги и солнца.
Цена зависит от объёма детали и места, которое она занимает в камере. Камера печатается целиком, поэтому чем плотнее в неё уложены детали, тем дешевле каждая: партия мелких деталей обходится выгодно. Громоздкие детали и длинные тонкие детали, которые плотно не уложить, стоят дороже. На срок влияет и остывание: после печати камера остывает примерно столько же, сколько шла печать, и только потом детали очищают от порошка. Пришлите модель и нужное количество, и мы рассчитаем стоимость и срок.
FDM (FFF) это 3D-печать пластиковой нитью: принтер плавит нить и укладывает её слоями по контуру детали. Это самый доступный и быстрый способ получить пластиковую деталь. На FDM-принтере печатают прототипы, корпуса приборов, кондукторы и оснастку для цеха, запчасти и макеты. Сопла от 0,2 до 0,8 мм позволяют выбрать между мелкой детализацией и быстрой печатью крупных деталей.
Печатаем из PLA, PETG, ABS, ASA, поликарбоната, полиамида (нейлона), TPU и композитов с углеродным и стекловолокном, а также из PPS и PPA с наполнителем. PLA подходит для макетов и прототипов. PETG прочный и не боится влаги. ABS и ASA держат нагрев, ASA ещё и стоек к солнцу, поэтому подходит для уличных деталей. Поликарбонат, полиамид и композиты нужны для деталей под нагрузкой. PPS и PPA с наполнителем стойки к высокой температуре и химии и во многих задачах заменяют PEEK, который мы на FDM не печатаем.
Прозрачные PETG и поликарбонат дают полупрозрачную деталь: она хорошо пропускает свет, но из-за слоёв не будет прозрачной, как стекло. Для рассеивателей, корпусов световых индикаторов, смотровых окошек и декоративных деталей этого достаточно. Чем тоньше стенка и чем больше пластика уложено сплошным слоем, тем прозрачнее получается деталь, настройки печати технолог подберёт под задачу.
Прочность зависит от материала и направления нагрузки: вдоль слоёв деталь прочнее, поперёк слоёв слабее. Технолог располагает деталь так, чтобы основная нагрузка шла вдоль слоёв, и подбирает толщину стенок и заполнение. Для нагруженных деталей берём поликарбонат, полиамид и композиты с волокном: из них делают рабочую оснастку и запчасти. Если деталь должна одинаково держать нагрузку во всех направлениях, лучше подойдёт SLS-печать.
Да, печатаем в два сопла: одна деталь может сочетать два цвета или два материала, например жёсткий корпус с мягкими вставками из TPU. Второе сопло позволяет печатать поддержки из растворимого материала, который потом растворяется в воде. Поэтому сложные внутренние полости и нависающие элементы получаются чистыми, без следов от удалённых поддержек.
Область печати 325×320×325 мм одним материалом и 300×320×320 мм при печати двумя материалами. Детали крупнее делим на части, печатаем по отдельности и соединяем склейкой или на крепеже, место стыка зачищаем. Разбивку модели согласуем с вами, чтобы стыки не попали на нагруженные места.
FDM обычно дешевле для крупных деталей простой формы и единичных прототипов, а также когда нужен определённый цвет, два материала в одной детали или термостойкий инженерный пластик. SLS выгоднее для сложной геометрии, партий мелких деталей и функциональных деталей, которые должны быть прочными во всех направлениях. Цена FDM-печати зависит от пластика, объёма детали, заполнения и времени печати. Если сомневаетесь, пришлите модель, и мы рассчитаем оба варианта.

Провели аудит текущих производственных процессов и предложили внедрение технологии SLM (Selective Laser Melting) для изготовления металлических деталей.

Предложили организацию лаборатории аддитивных технологий для оптимизации процессов разработки и производства изделий.

Мы сформировали проект лаборатории, ориентированной на цифровое моделирование и изготовление стоматологических изделий.
Провели аудит текущих производственных процессов и предложили внедрение технологии SLM (Selective Laser Melting) для изготовления металлических деталей.