В этой статье
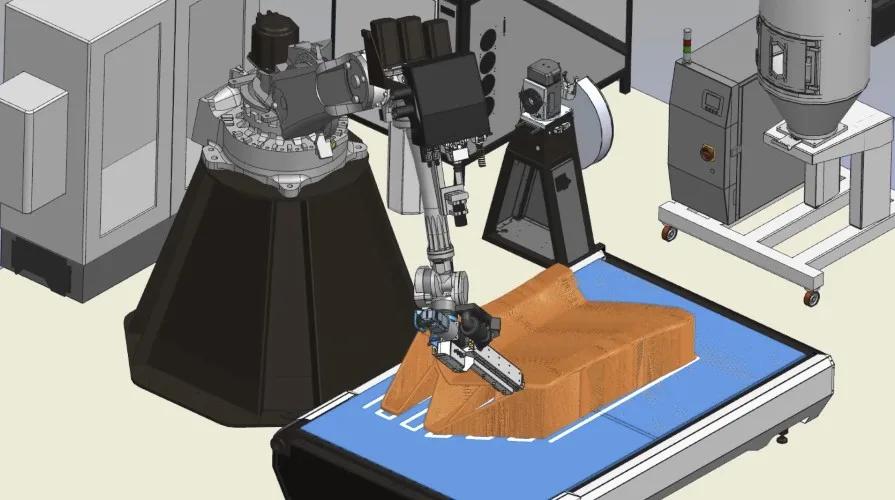
Как только инженеры столкнулись с задачей напечатать функциональный корпус для промышленного оборудования, который просто не влезал в стандартный куб 200х200х200 мм. Именно в этот момент стало очевидно: мир аддитивного производства делится на две части — Desktop (настольные) и Large Format Additive Manufacturing (LFAM), или крупноформатные системы. Переход от маленького принтера к большому — это не просто увеличение габаритов; это смена философии, материалов и, главное, экономики.
Если говорить о пластиковой печати методом послойного наплавления (FDM, или Fused Deposition Modeling), то настольный сегмент, ориентированный на хоббистов, обычно работает с объемами, не превышающими 200 x 200 x 200 мм. Промышленная 3D-печать (Industrial 3D Printing) — это уже другой уровень: системы типа Stratasys могут печатать детали размером до 914 x 610 x 914 мм. Однако граница, после которой начинаются уникальные крупноформатные вызовы (LFAM), часто определяется объектами, которые подходят или превышают 300 x 300 x 300 мм. Например, промышленные роботы CEAD Flexbot начинаются с рабочей зоны 2 x 1 метр, что в разы больше, чем у настольных моделей.
Фундаментальное преимущество такого масштабирования — это возможность значительно сократить затраты и ускорить процесс разработки, что является главной ценностью аддитивного производства.
Технологии LFAM: От композитов до конструкционного бетона
Крупный формат потребовал разработки совершенно новых подходов, поскольку простая экструзия пластикового филамента, как мы увидим, стала неэффективна для больших объемов.
Индустриальная печать полимерами
Промышленные FDM-системы отличаются от настольных не только размером, но и качеством: они обеспечивают гораздо более высокое разрешение (от 3 до 16 микрон), что критично для функциональных прототипов и оснастки.
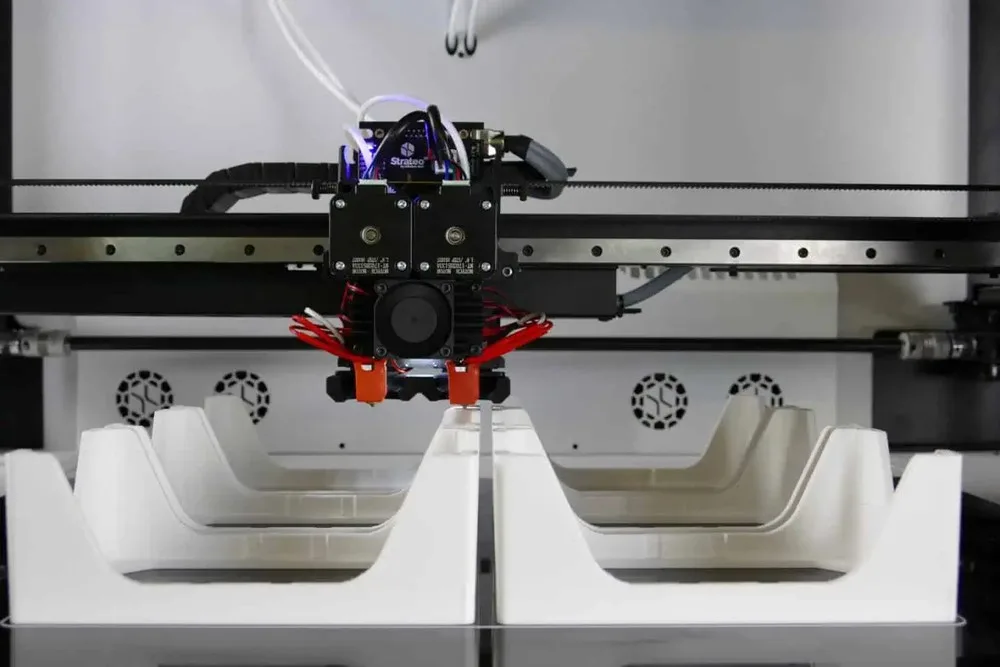
Для действительно масштабных полимерных деталей была разработана технология Big-Area Additive Manufacturing (BAAM), в которой используются композитные материалы (например, пластиковый гранулят, армированный 20% углеродным волокном). Это был настоящий прорыв: BAAM достигла скорости печати в 500 раз выше и объема в 100 раз больше по сравнению с тогдашними коммерческими системами. Именно на BAAM печатались прототипы полноразмерных автомобилей, таких как Shelby Cobra, и оснастка для аэрокосмической отрасли.
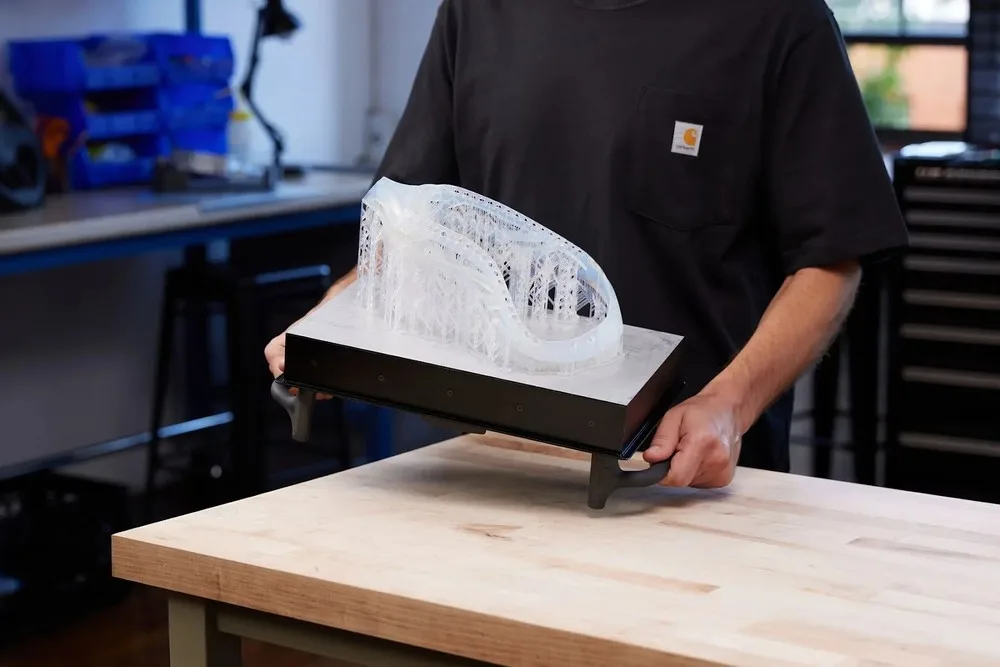
Отдельно стоит упомянуть крупноформатную печать смолами (SLA/DLP). Например, принтер Formlabs Form 4L использует технологию Low Force Display™ (LFD), позволяющую печатать большие детали менее чем за 6 часов при сохранении высокой точности (±0.15% XY).
Экономика масштаба: Пеллеты vs Филамент
Честно говоря, когда мы сталкиваемся с задачами печати деталей размером в кубический метр, я сразу говорю: филамент — это не вариант. Почему?
- Стоимость материала: Филамент — это продукт переработки гранулята (пеллет), что увеличивает его себестоимость. Пеллеты, используемые в LFAM, стоят значительно дешевле.
- Скорость и непрерывность: Пеллетные экструдеры обеспечивают гораздо более высокую производительность. В то время как лучшие филаментные экструдеры могут выдавать около 35 мм³/с, пеллетные системы способны достигать 500 мм³/с. Более того, пеллеты можно добавлять в процессе печати, обеспечивая непрерывную работу, в то время как филаментные принтеры нужно останавливать для смены катушки.
Если цель — крупносерийное и экономичное производство, пеллетный экструдер, несмотря на свою высокую начальную стоимость, быстро окупается за счет низкой цены сырья и высокой скорости.
Гантри-принтеры для строительства: Печать бетоном
Строительная 3D-печать — это, пожалуй, самый наглядный пример LFAM. Здесь доминируют гантри-принтеры. Их принцип прост: подвижная рама (gantry) перемещается по рельсам и послойно наносит бетонную смесь. Эта простота геометрии обеспечивает высокую скорость и точность.
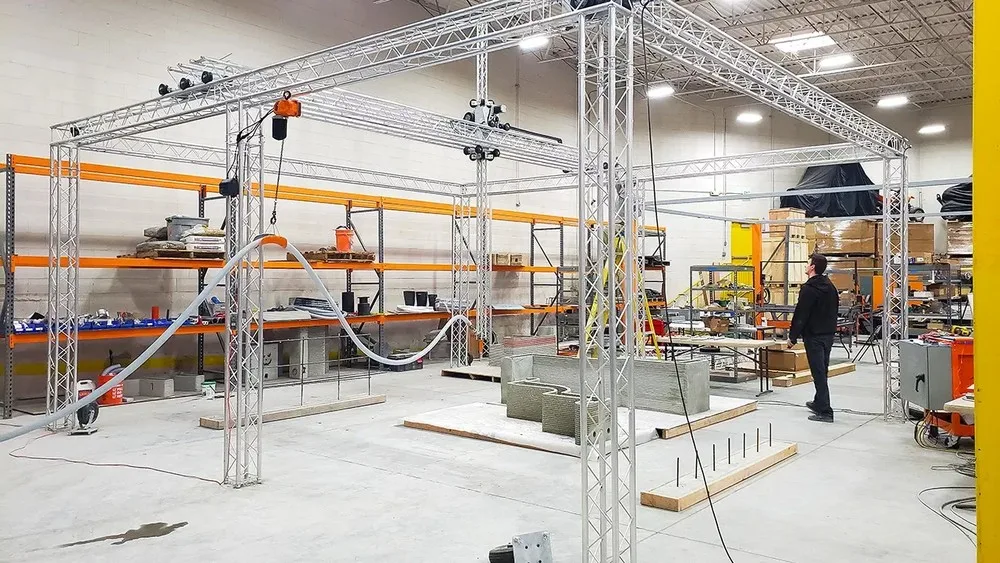
Среди мировых лидеров рынка выделяются:
- COBOD BOD2 (Дания): Известен как самый быстрый строительный принтер, способный печатать со скоростью до 1000 мм/с. Он обладает модульным дизайном и огромным объемом (до 50 x 15 x 8 метров).
- MudBots (США): Предлагает более доступный входной порог (от $35,000 до $60,000), что делает технологию доступной для более широкого круга строителей.
- SQ4D ARCS (США): Эта система уникальна тем, что может использовать локально доступные материалы и обладает автономным управлением.
Такие системы позволяют быстро создавать жилые дома, коммерческие здания и даже элементы инфраструктуры.
Продвинутые материалы: Металл и Композиты
LFAM также открывает двери для материалов, которые ранее были сложны в обработке:
- Крупномасштабная печать металлом (DED/WAAM): Лаборатории, такие как ORNL, демонстрировали печать больших металлических структур, превышающих 100 кубических футов. Например, стрелу экскаватора напечатали всего за 5 дней.
- Сверхбыстрая металлическая печать: Технология DiAM (Diode-based Additive Manufacturing) использует массивы лазерных диодов для «флеш-печати» целого слоя металла, обещая беспрецедентную скорость для крупноформатных металлических деталей.
- Функциональные композиты: 3D-печать аэрокосмического углеродного волокна (CFC) через Direct Ink Writing (DIW) позволяет создавать легкие и прочные детали, контролируя при этом выравнивание волокон.
ПРАКТИЧЕСКИЕ ВЫЗОВЫ LFAM И ИХ РЕШЕНИЯ (WARPING, СКОРОСТЬ, МАТЕРИАЛЫ)
Масштабные проекты несут масштабные риски. Главный из них — это коробление,
Главный враг: Война с Короблением
коробление происходит, когда нанесенные слои, остывая, неравномерно сжимаются, создавая внутреннее напряжение, которое отрывает края детали от стола. На большой площади этот эффект накапливается и усиливается.
Практические решения для LFAM:
- Термоконтроль: Для материалов с высокой усадкой, таких как ABS, подогреваемый стол (Heated Bed) с температурой 90–110°C критичен. Нам на производстве приходилось использовать толстые алюминиевые плиты и 220V нагреватели, чтобы обеспечить равномерный нагрев большой площади.
- Изоляция: Для ABS и других чувствительных материалов закрытая камера необходима, чтобы предотвратить сквозняки и поддерживать стабильную температуру.
- Адгезия: Всегда используйте кайму или рафт. Рафт, представляющий собой отсоединяемую основу, помогает поглотить первичное термическое напряжение, прежде чем оно достигнет самой детали.
Оптимизация процесса: Сопло, Слои и Скорость
Медленная печать с тонким соплом на крупном формате — это гарантированные долгие часы работы и высокие риски.
- Роль большого сопла: Переход на сопла диаметром 0.6 мм, 0.8 мм или даже больше — это ключ к масштабированию. Большее сопло выдавливает толстый слой, который дольше сохраняет тепло, улучшает межслойную адгезию и, следовательно, снижает термическое напряжение, вызывающее.
- Связь слоя и сопла: Запомните простое правило: максимальная высота слоя должна составлять примерно 75–80% от диаметра сопла. Это обеспечивает достаточное прилипание. Например, для сопла 0.6 мм оптимальная высота слоя 0.4–0.48 мм.
- Скорость LFAM: С большими соплами и толстыми слоями скорость печати 30–50 мм/с является идеальным компромиссом между производительностью и контролем охлаждения. Конечно, есть исключения, как COBOD BOD2, печатающий бетоном со скоростью 1000 мм/с.
Специализированные требования LFAM
Крупный формат диктует свои правила проектирования:
- Поддержки и заполнение: Удаление поддержек на многометровых деталях — это огромный расход материала и часы ручной работы. Поэтому LFAM-детали часто проектируются так, чтобы печатать без поддержек. Внутреннее заполнение также часто не требуется, так как детали достаточно прочны благодаря толстым стенкам и армирующим волокнам в материале.
- Непрерывность процесса: Для достижения высокого качества критически важен непрерывный путь инструмента который минимизирует видимые дефекты, возникающие на точках старта/остановки экструдера.
- Ограничения: Важно помнить, что LFAM с большими соплами не предназначен для микроскопических деталей: не рекомендуется печатать элементы меньше 10 мм.
ОБОСНОВАНИЕ ИНВЕСТИЦИЙ: монетизация возможностей
Инвестиции в промышленные 3D-принтеры — это значительные капитальные затраты. Руководители часто рассматривают их как расход. Для обоснования инвестиций необходимо трансформировать технические преимущества в измеримые финансовые показатели.
Три уровня обоснования ценности
Используйте трехуровневый подход:
- Замещение:Замена текущих расходов. Самая простая и легко доказуемая ценность. Вы показываете, что можете заменить дорогие аутсорсинговые услуги (CNC, внешняя 3D-печать) на более дешевое внутреннее производство.
- Расширение:Увеличение объема работы. Вы демонстрируете, что скорость 3D-печати позволяет делать больше итераций прототипов, что приводит к улучшению дизайна, снижению брака и, как следствие, к дополнительной ценности.
- Инновация/Интеграция:Внедрение невозможных процессов. Вы предлагаете решения, которые были непрактичны или невозможны с традиционными методами. Это обеспечивает самую высокую ценность, но требует убедительного прогноза.
Кейсы, конвертированные в ROI (коэффициент возврата инвестиций)
- Прототипирование (Synergy Design): Прототип клавиатуры, который раньше требовал 10–14 дней и $700, теперь создается за несколько часов и стоит $200. Это сокращение времени на 90% и стоимости на 70%.
- Оснастка (Volvo Trucks): На заводе Volvo инструменты, которые традиционно фрезеровались 36 дней, теперь печатаются за два дня.
- Запасные части (China Eastern Airlines): Печать запасных частей для самолетов (держатели для газет) сократила время закупки на 91% (вместо 3 месяцев ожидания) и стоимость на 48%.
Монетизация времени — это реальные деньги
«Время — деньги» — это не просто штамп. Срыв сроков, вызванный задержками в производстве (например, пропуск фокус-группы или задержка запуска продукта), влечет реальные затраты: штрафы, отмененные мероприятия, потерянные продажи. 3D-печать, сокращая сроки, напрямую влияет на итоговую финансовую метрику.
Для построения финансового обоснования необходимо рассчитать Ценность, которая включает все выгоды, и Общие затраты включающие цену принтера, установку, обучение, материалы и инкрементальный труд.
Инновационные кейсы и перспективы LFAM
Масштабное аддитивное производство уже сейчас демонстрирует, что оно способно изменить целые отрасли:
- Строительство долговечных форм: ORNL напечатали формы для железобетонных конструкций из CF-ABS. В то время как традиционные формы выдерживали 20–30 заливок, напечатанные формы выдержали 190, оставаясь пригодными к использованию.
- Энергетика и высокие температуры: Разработка специальных стратегий плавления позволила печатать детали из высокотемпературных суперсплавов (например, IN738), которые ранее считались не подлежащими сварке. Эти турбинные лопатки повышают эффективность энергогенерации.
- Робототехника: Разработка роботизированной руки Sandia Hand (50% компонентов напечатаны на 3D-принтере) позволила снизить её стоимость на 90% (до $10,000).
- Инженерия: 3D-печать позволяет создавать высокоэффективные теплообменники, которые на 20% легче и снижают энергопотери на 20% по сравнению с существующими технологиями.
В будущем мы увидим широкое распространение таких материалов, как Графеновые аэрогели (одного из наименее плотных твердых веществ), которые создаются через 3D Direct Ink Writing (DIW) для использования в накопителях энергии и датчиках.
Практические выводы и рекомендации
Технология — это лишь инструмент. Успех определяется правильным подходом и честным учетом ограничений.
- Выбор материала и инфраструктура. Если вы работаете с материалами, склонными к усадке (например, ABS), закрытая и подогреваемая камера — обязательное требование. Недостаточно просто купить принтер; нужно обеспечить стабильную температурную среду.
- Переходите на пеллеты для экономии. Если вы планируете печатать большие объемы, филамент сделает ваш проект неконкурентоспособным. Использование пеллет критично для снижения материальных затрат.
- Не экономьте на соплах. Для LFAM используйте сопла 0.6 мм или 0.8 мм и соответствующие толстые слои. Это не только ускоряет процесс, но и снижает риск Warping за счет улучшения теплообмена.
- Фокус на инновации, а не замещение. Для получения высокого ROI сосредоточьтесь на возможностях, которые 3D-печать открывает впервые, а не просто на замещении старых процессов.
- Будьте честны об ограничениях. LFAM с его большими соплами не подходит для печати деталей с высокой детализацией, где элементы меньше 10 мм.
Аддитивное производство крупного формата уже сейчас меняет то, как мы строим машины, здания и инструменты. Рано или поздно вопрос для любого производственника будет звучать не «Имеет ли смысл покупка 3D-принтера?», а «Сколько именно принтеров нам нужно, чтобы оставаться конкурентоспособными?».