В этой статье
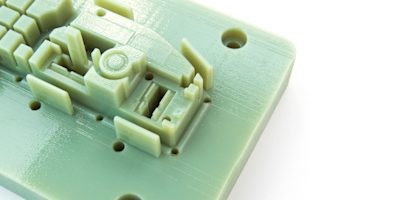
Литье под давлением — это самый популярный способ массового производства пластиковых деталей. Он позволяет быстро создавать множество одинаковых изделий с высокой точностью.
Раньше 3D-печать применялась в основном для проектирования и тестирования прототипов, которые затем отливались под давлением. Сегодня технологии печати стали точнее, поверхность изделий — качественнее, а материалы — разнообразнее. Это позволяет 3D-принтерам создавать пресс-формы напрямую.
В этой статье мы рассмотрим преимущества использования 3D-печати для производства небольших партий пресс-форм для литья под давлением. Мы также дадим советы по выбору конфигурации пресс-форм, материалов для 3D-печати и методам проектирования, которые помогут создать эффективные пресс-формы с помощью 3D-принтеров.
Что такое литье под давлением?
Литьё под давлением — это метод производства деталей путём впрыска расплавленного материала в пресс-форму. Расплав заполняет её полости и при охлаждении затвердевает, повторяя форму. После этого пресс-форма открывается, деталь извлекается, и цикл повторяется. Автоматизация процесса обеспечивает высокую производительность. Чаще всего используются термопласты, но можно работать и с некоторыми термореактивными материалами.
Однако первоначальные затраты на оборудование и пресс-формы делают технологию рентабельной только при массовом производстве. Эти расходы могут достигать от 900 000 до 9 000 000 рублей. Основные затраты связаны с проектированием, разработкой и изготовлением пресс-форм. Поэтому литьё под давлением эффективно при выпуске больших партий идентичных деталей по низкой себестоимости. Обычно это тысячи или даже миллионы компонентов.
Литьё под давлением в малых объёмах означает производство партий от 10 до 100 деталей. Раньше такие объёмы были невыгодны из-за высоких затрат на изготовление пресс-форм.
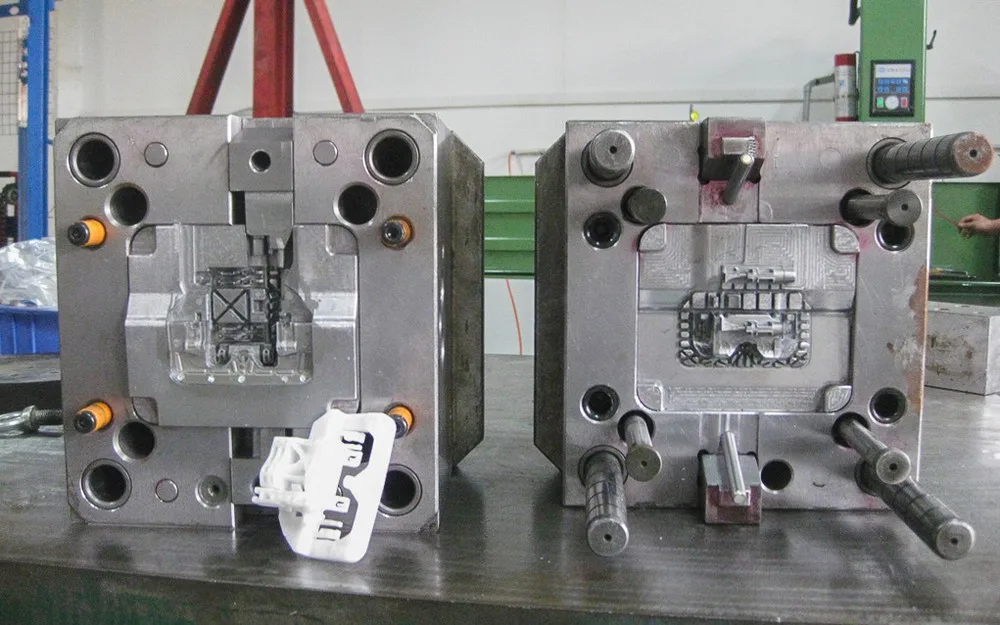
Промышленная форма для литья под давлением, используемая для производства большого количества пластиковых деталей
Зачем использовать 3D-печать?
Важно учитывать, для изготовления какого количества деталей будет использоваться пресс-форма: 20 или 20 000. Исторически сложилось так, что пресс-формы изготавливались на станках с ЧПУ с очень высокой точностью из металла (чаще всего из алюминия или стали). Эти материалы обладают хорошей износостойкостью при многократном впрыске, открытии и закрытии пресс-формы, а также при воздействии температурных градиентов в процессе литья под давлением. Однако металлические пресс-формы требуют значительных первоначальных вложений на этапе настройки.
При мелкосерийном производстве износостойкость больше не является самым важным фактором. Некоторые технологии 3D-печати, такие как струйная обработка материалов и селективное лазерное спекание, позволяют изготавливать детали с высокой точностью и отличным качеством поверхности. В сочетании с современными термостойкими материалами для 3D-печати и свободой проектирования, которую обеспечивает 3D-печать, это означает, что 3D-печатные формы теперь являются подходящим вариантом для изготовления пресс-форм для мелкосерийного литья под давлением. Формы, напечатанные на 3D-принтере, также позволяют быстро проверить конструкцию формы, что снижает финансовые риски, связанные с приобретением дорогостоящей металлической формы.
Формы, напечатанные на 3D-принтере, лучше всего подходят для случаев где:
- Короткие сроки выполнения (1–2 недели вместо 5–7 недель).
- Для случаев, когда объем производства невелик (50–100 деталей).
- Дизайн пресс-форм, в котором возможны изменения или доработки.
- Детали относительно небольшого размера (менее 150 мм).
Конфигурации форм для 3D-печати
Пресс-формы для литья под давлением, напечатанные на 3D-принтере, выпускаются в двух стандартных конфигурациях:
- Пресс-формы в алюминиевых рамах: это наиболее распространённая конфигурация 3D-печатных пресс-форм, которая, как правило, позволяет получать более точные детали. Пресс-форма печатается на 3D-принтере, а затем вставляется в жёсткие алюминиевые рамы, которые обеспечивают устойчивость к давлению и температуре сопла для литья под давлением. Алюминиевые рамы также помогают предотвратить деформацию пресс-формы после многократного использования.
- Отдельные пресс-формы: в этой конфигурации пресс-форма полностью напечатана на 3D-принтере, и жёсткая алюминиевая опорная рама не используется. Таким образом, в пресс-форму можно встроить сложные охлаждающие каналы, но для изготовления пресс-форм таким способом требуется больше материала для 3D-печати (что увеличивает стоимость и время печати), и они более подвержены деформации при длительном использовании.
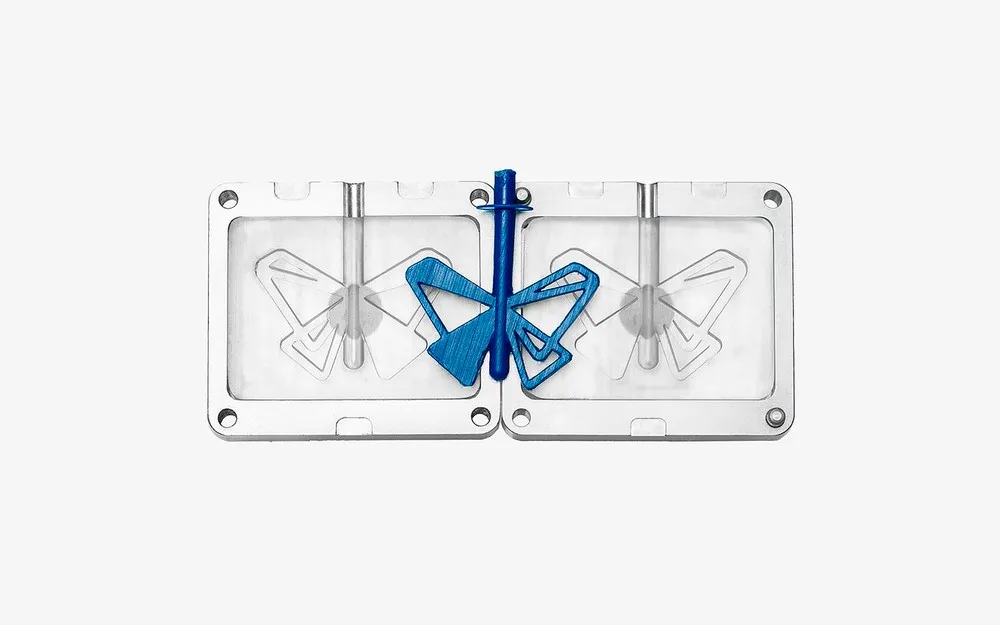
Литьевая форма, напечатанная на 3D-принтере, вставлена в алюминиевую опорную раму
Как спроектировать пресс-форму для 3D-печати?
Материалы
Материал для 3D-печати подходит для создания пресс-формы для литья под давлением, если он:
- Устойчив к высоким температурам — для выдерживания механических и термических нагрузок, воздействующих на пресс-форму во время впрыска материала, требуется высокая температура теплового отклонения. Однако следует учитывать, что во время затвердевания температура быстро снижается.
- Обладает высокой жёсткостью/прочностью — многократное извлечение деталей может привести к износу пресс-формы, поэтому для сохранения точности пресс-формы с течением времени требуются материалы с высокой жёсткостью.
- Высокий уровень детализации — одним из основных требований к пресс-форме для литья под давлением является высокая точность размеров и гладкая поверхность. Высокоточные пресс-формы позволяют изготавливать высокоточные детали.
Технологии 3D-печати, которые лучше всего соответствуют этим требованиям, — это стереолитография и струйная печать. Эти технологии позволяют изготавливать детали с высокой точностью размеров и идеально подходят для печати сложных деталей и элементов с очень мелкими деталями. Специальные материалы, доступные для этих технологий, такие как высокотемпературная смола Formlabs или цифровой ABS-пластик Stratasys, идеально подходят для литья и изготовления оснастки. Ниже приведены основные свойства этих двух материалов, наиболее подходящие для литья под давлением.
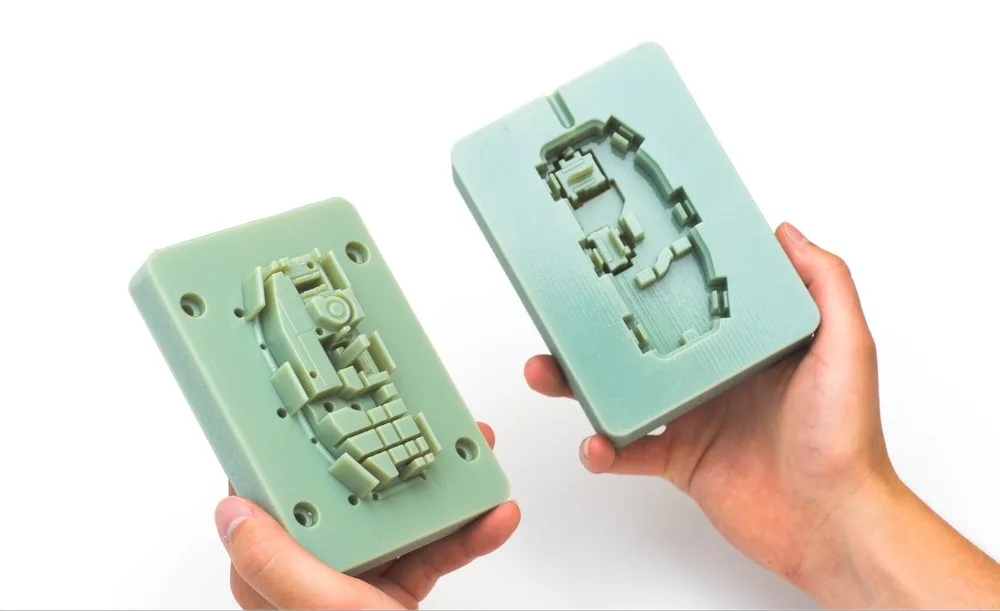
Для промышленного применения настольная стереолитография не подходит. Литьевая форма, напечатанная на 3D-принтере из цифрового ABS
Конструкция пресс-формы
Описание особенностей технического устройства пресс-форм (таких как литники, бегунки, вентиляционные отверстия и т. д.) выходит за рамки данной статьи.
Вот список рекомендаций, которых следует придерживаться при разработке 3D-печатной формы:
- При проектировании формы для SLA-печати убедитесь, что внутренние поверхности формы ориентированы таким образом, чтобы с ними не соприкасалась опора. Это улучшит качество их поверхности, так как на этих поверхностях не будет следов от опоры, что сведет к минимуму необходимость в последующей обработке.
- Неглубокие вентиляционные отверстия (глубиной 0,05 мм) от края полости до края формы помогут удалить скопившийся воздух в процессе формования.
- Если форма, напечатанная на 3D-принтере, будет использоваться более 20 раз, подумайте о том, чтобы включить в конструкцию каналы для установки металлических стержней или трубок. Это поможет укрепить форму, уменьшить коробление и сократить время охлаждения.
3D-печать формы с меньшей высотой слоя позволяет получать более гладкие отлитые детали, так как на формах будет меньше видимых линий печати.
Рельефные и гравированные детали должны быть смещены относительно поверхности как минимум на 1 мм.
Конкретные ограничения в конструкции будут зависеть от используемой термопластавтомата. Однако Stratasys рекомендует использовать пресс-формы, изготовленные с помощью струйных принтеров, для производства деталей с максимальным объемом 165 см3 на термопластавтоматах грузоподъемностью от 50 до 80 тонн или ручных прессах.
Проектирование деталей для литья под давлением
Как и в случае с обычными пресс-формами для литья под давлением, проектировщику следует учитывать:
- Добавление угла уклона минимум в 2o градуса для облегчения извлечения детали из формы.
- Поддержание одинаковой толщины стенок по всей детали.
- Все стены и элементы должны быть как можно тоньше.
- Включая радиусы на всех краях и углах.
- Использование тонких рёбер и ластовиц для повышения прочности детали вместо увеличения толщины стенок.
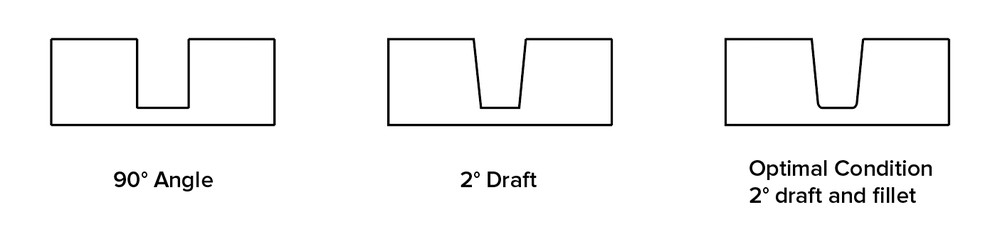
Проектирование угла уклона для литья под давлением
Уменьшение вспышки
Выхлоп — это материал, который выходит между двумя половинами пресс-формы в процессе литья под давлением. Обычно это происходит, когда две половины пресс-формы не идеально прилегают друг к другу, не идеально выровнены и плоские или когда пресс-форма переполнена. Для снижения вероятности образования выхлопа в конструкции пресс-формы используются направляющие.
Если вы проектируете алюминиевую раму, добавьте 0,125 мм к толщине задней части пластин пресс-формы, чтобы учесть силу сжатия и обеспечить полную герметичность. Увеличение силы зажима в тисках также может помочь уменьшить коробление, как и полировка плоскости разъема пресс-формы, чтобы сделать ее как можно более ровной.
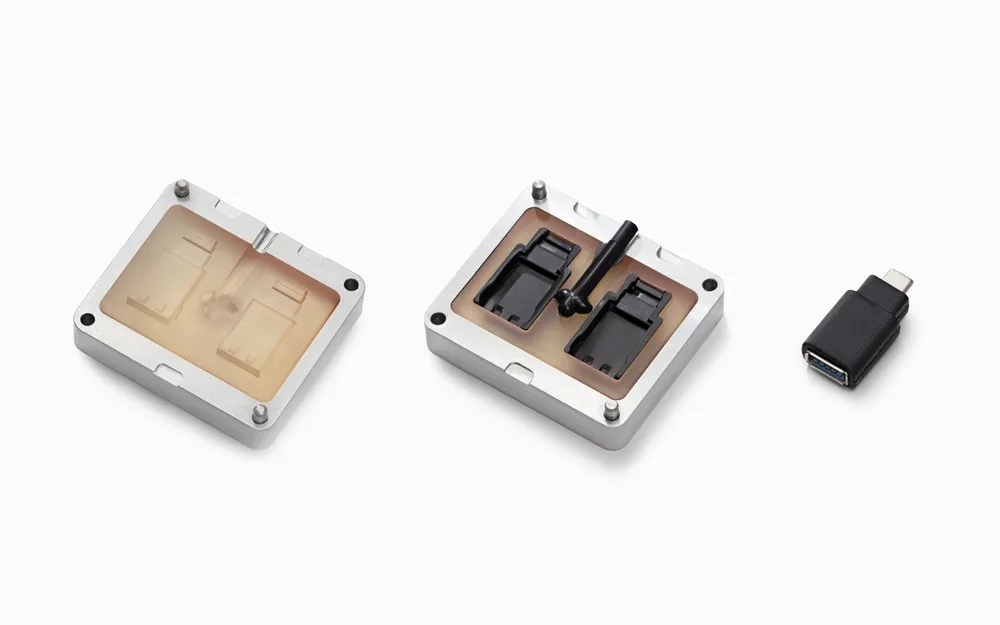
Удачная конструкция пресс-формы и ровная поверхность пресс-формы снижают вероятность образования наплывов
Высвобождающий состав
Из-за относительно хрупкой структуры материалов, используемых в 3D-печатных пресс-формах для литья под давлением, по сравнению с традиционными пресс-формами, чрезмерное усилие при извлечении детали из пресс-формы может привести к быстрому разрушению пресс-формы. Нанесение разделительного состава на поверхности полости пресс-формы перед этапом литья под давлением может значительно облегчить извлечение детали.
Пример из практики: пластиковый фитинг для двигателя
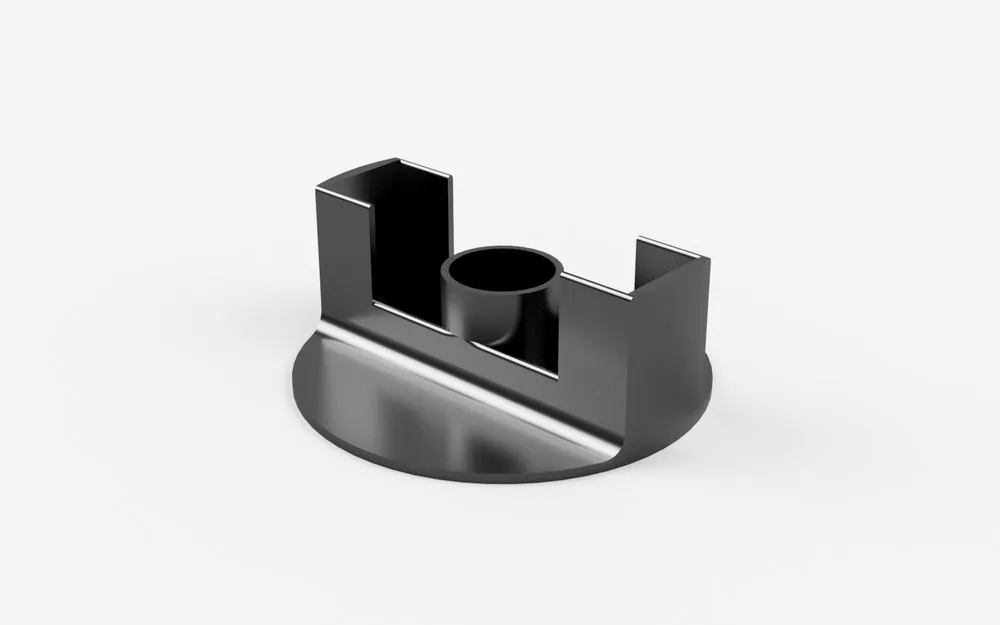
В этом тематическом исследовании мы сравним процесс изготовления пластикового фитинга на заказ для корпуса двигателя. Требования к конструкции:
- Общее количество деталей — 25.
- Для обеспечения плотного прилегания необходим высокий уровень точности размеров.
- Вес детали составляет 0,005 кг (5 граммов).
- Деталь должна быть изготовлена из АБС-пластика.
- Эта деталь должна быть чёрного цвета.
- Общий диаметр детали составляет 40 мм.
Вот доступные альтернативные варианты производства:
- Промышленная FDM-печать: отличается высокой повторяемостью, позволяет изготавливать детали с высокой точностью размеров и печатать детали небольшими и средними партиями. Стоимость ABS-филамента, используемого в промышленных FDM-системах, обычно составляет от 8000 до 11000 руб. за кг. Основным ограничением для любой детали, изготовленной с помощью FDM-печати 3D, является её анизотропная механическая прочность: детали значительно слабее в одном направлении. Это означает, что дизайнер должен хорошо понимать, каким нагрузкам будет подвергаться деталь и как она будет ориентирована на платформе для печати.
- Литье под давлением деталей из АБС-пластика с использованием 3D-печатных форм SLA: Высокотемпературные смолы SLA позволяют создавать функциональные формы для литья под давлением с высокой точностью, которые лучше всего подходят для мелкосерийного производства. Смолы SLA продаются по цене от 13 500 до 15 300 рублей за литр. В этом примере для расчетов использовалась настольная машина для литья под давлением, а 3D-печатные формы были вставлены в алюминиевые опорные рамы. Для изготовления детали используются гранулы АБС-пластика, которые стоят примерно 180–270 рублей.
- Традиционная деталь из АБС-пластика, изготовленная методом литья под давлением: Традиционные детали, изготовленные методом литья под давлением, отличаются очень высоким уровнем точности, превосходной чистотой поверхности и высокой повторяемостью. Основными недостатками традиционного литья под давлением являются высокая стоимость первоначальной настройки и ряд конструктивных ограничений, накладываемых при проектировании отливаемой детали (углы уклона, постоянная толщина стенок и т. д.). Стоимость гранул АБС-пластика такая же, как и выше.
Следующие шаги: Как производить детали методом литья под давлением
Является ли мелкосерийное литье под давлением с использованием 3D-печатных форм оптимальным решением для вашего случая? У вас есть два варианта развития проекта:
- Если у вас есть доступ к термопластавтомату и вы умеете проектировать пресс-формы, то можно отпечатать пресс-форму на 3D-принтере из термостойкого материала.
- В противном случае вы можете передать производство на аутсорсинг профессиональному производителю литья под давлением.
Эмпирические правила
3D-печать пресс-форм для литья под давлением — самый экономичный способ литья под давлением при небольших объемах производства.
Струйная печать и SLA — наиболее подходящие технологии для 3D-печати пресс-форм для литья под давлением.
Используйте широкие углы уклона (2o градуса и более) и разделительный состав, чтобы продлить срок службы форм.
Объём детали не должен превышать 165 см3
Каждую форму, напечатанную на 3D-принтере, можно использовать примерно для 30–100 запусков (в зависимости от материала, из которого изготавливается форма).