В этой статье
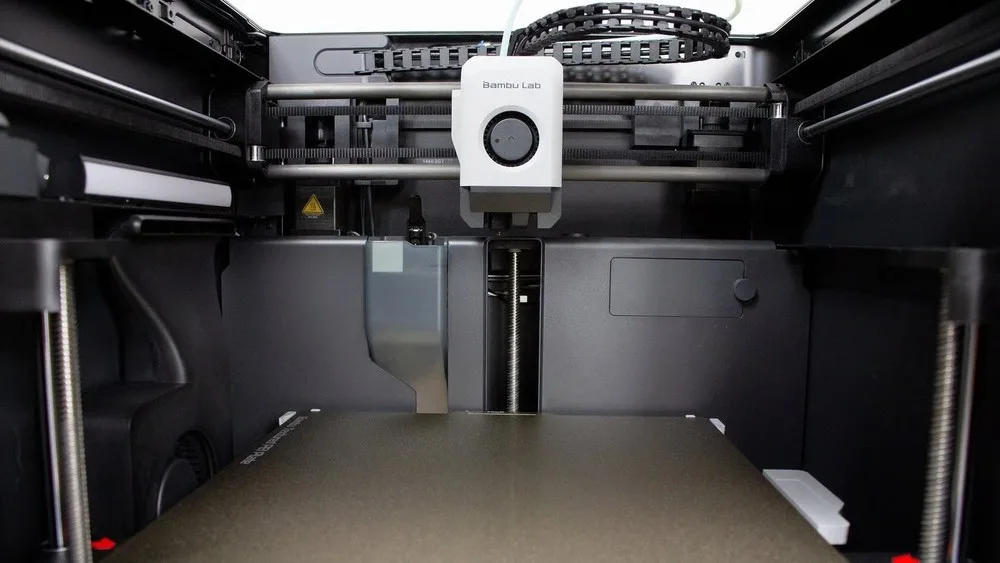
Когда мы распаковали первый промышленный FDM-принтер за несколько миллионов рублей, главный инженер с сомнением посмотрел на меня и спросил: «Ты уверен, что этот… пластиковый агрегат сможет заменить наш фрезерный станок для оснастки?». Честно говоря, три года назад мы бы посмеялись над идеей печатать функциональные детали на настольном принтере. Сегодня же FDM-технология (Fused Deposition Modeling) — или, ее еще называют, FFF (Fused Filament Fabrication) — является основой быстрого прототипирования и мелкосерийного производства.
В отличие от проприетарной технологии Stratasys, запатентованной еще в 1988 году, современный FFF-процесс стал демократичным благодаря истечению патента и усилиям сообщества RepRap. FDM остается самым популярным процессом по количеству машин в хобби- и профессиональном секторе. Это не просто «горячий клей»; это сложная система, где филамент (нить термопластика) подается с катушки, расплавляется в хотэнде и выдавливается через сопло на печатный стол.
Но реальная ценность и производительность кроются в деталях: в механике, материалах и настройках слайсера.
Кинематика и экструзия: скорость против гибкости
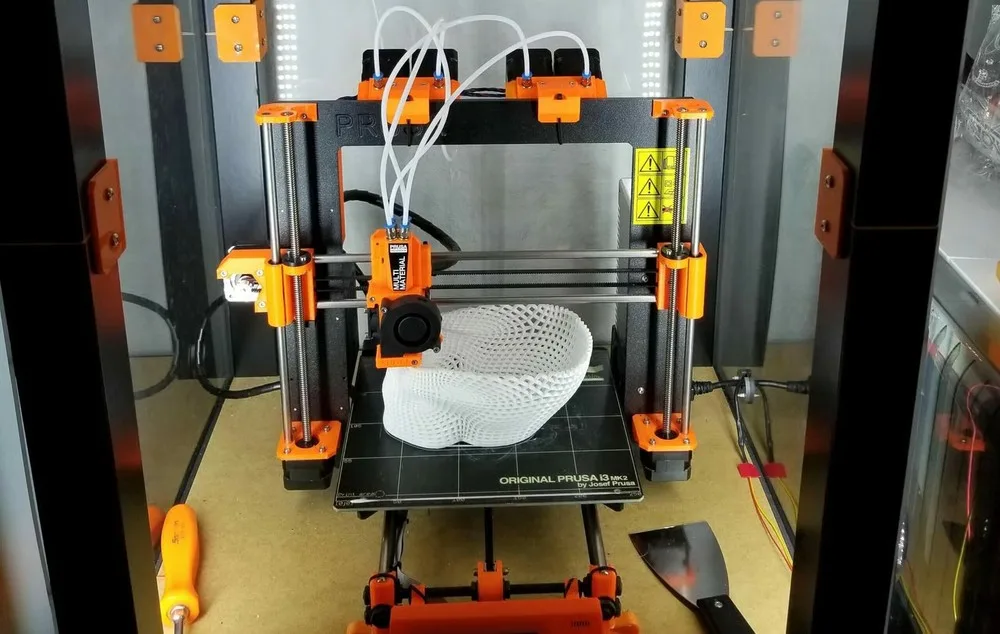
Выбор архитектуры принтера — это всегда компромисс. Ты жертвуешь скоростью ради универсальности материалов, или наоборот. Наш опыт показывает, что этот выбор должен быть первым, еще до покупки.
Почему CoreXY побеждает Cartesian в скорости
Мы классифицируем принтеры в первую очередь по их кинематике (системе движения):
- Cartesian (Декартова) — это самый распространенный дизайн, который часто называют «bed slinger». В таких машинах (например, Creality Ender-3 V3) печатный стол движется по оси Y, что обеспечивает простоту конструкции и стабильность. Ограничение: Двигать тяжелый стол, на котором находится растущая деталь, ограничивает ускорение и максимальную скорость.
- CoreXY — эти принтеры используют сложную систему ремней, чтобы перемещать легкую печатающую голову по осям X и Y, в то время как стол движется только по оси Z.Преимущество: Снижение массы печатающей головы позволяет достичь значительно более высоких скоростей и ускорений. Это объясняет, почему такие модели, как Bambu Lab P2S, признаны лучшими в своем классе, обеспечивая профессиональный результат в настольном формате.
- Delta (Дельта) — три вертикальные колонны управляют печатающей головой с помощью рычагов. Эти системы идеальны для печати высоких объектов и известны своей высокой скоростью, но их крайне сложно калибровать.
Экструзионная архитектура — Direct Drive против Bowden
После выбора кинематики, нужно решить, где будет стоять мотор экструдера. Это напрямую влияет на то, какие материалы вы сможете печатать.
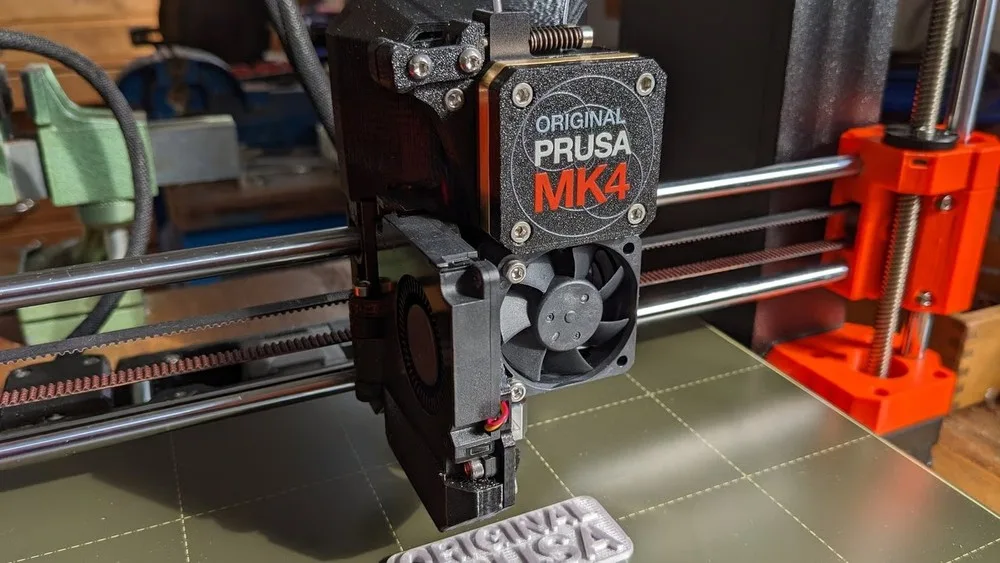
Direct Drive (DD): Мотор установлен прямо на печатающей голове, над хотэндом.
Преимущества: Обеспечивает более надежную и контролируемую подачу филамента. Это критически важно для гибких материалов, таких как TPU, которые могут сгибаться или сминаться при прохождении длинной трубки. Также DD обеспечивает более быстрый и точный ретракт (откат филамента).
Недостатки: Дополнительный вес мотора увеличивает вибрацию и может приводить к сдвигу слоев (Layer Shifts) на высоких скоростях.
Bowden (Боуден): Мотор расположен на раме, а филамент подается через длинную PTFE-трубку.
Преимущества: Меньший вес на печатающей голове позволяет принтеру двигаться быстрее и чище.
Недостатки: Длинный путь трубки увеличивает трение и задержку отклика, что делает систему плохо приспособленной для гибких филаментов.
Практический совет: Если ваш ключевой продукт — гибкие детали, без Direct Drive вам не обойтись. Если вы фокусируетесь на скорости и печати жесткими материалами (PLA/PETG), Bowden может обеспечить более высокую точность на оси XY, если правильно справиться с инерцией.
Материаловедение: выбор термопластика для задачи
Мы часто слышим от конструкторов: «Мне нужна прочность, но чтобы печаталось как PLA». Увы, в FDM всегда приходится идти на компромисс между простотой печати, термостойкостью и ударопрочностью.
Ключевые параметры: Сравнение PLA, PETG и ABS
Мы всегда оцениваем три столпа: прочность на растяжение, способность поглощать удар и теплостойкость.
PLA (Polylactic Acid): Легко печатать. Удивительно, но обладает высокой прочностью на разрыв (50–60 МПа). Но он хрупкий (низкая ударопрочность) и размягчается при температуре всего ~55°C.
PETG (Polyethylene Terephthalate Glycol): Идеальный средний вариант. Легче печатать, чем ABS, но обладает лучшей ударопрочностью, гибкостью и более высокой теплостойкостью (~70°C). Плюс у него отличная адгезия слоев.
ABS (Acrylonitrile Butadiene Styrene): Если вам нужна деталь, которая должна выдерживать нагрузку и высокую температуру (до ~98°C) — это ABS. Но: ABS сильно подвержен усадке и варпингу (Warping), требуя закрытой камеры и стола, нагретого до 90–110°C.
| Материал | Прочность на Разрыв (МПа) | Температура Размягчения (°C) | Ударопрочность | Легкость Печати |
|---|---|---|---|---|
| PLA | 50–60 | ~55 | Низкая/Хрупкий | Самый простой |
| PETG | 40–50 | ~70 | Средняя | Умеренная |
| ABS | 34–36 | ~98 | Высокая | Сложная (нужна камера) |
| Nylon (PA) | 50–80 | Высокая | Очень высокая | Сложная (гигроскопичность) |
Специализированные Композиты
Для функциональных промышленных деталей (например, оснастки) мы используем инженерные материалы. Nylon (Полиамид) ценится за низкий коэффициент трения, что делает его идеальным для печати шестеренок и шарниров. Однако он очень гигроскопичен (впитывает влагу) и должен храниться сухим.
Кейс по износу: Для замены традиционных материалов (POM) в узлах трения мы перешли на Nylon CF Slide (углеволокно-нейлоновый сополимер), который обладает исключительной износостойкостью. Карбоновое волокно, добавленное в пластик, не только повышает жесткость, но и позволяет нам снижать плотность заполнения, экономя время, но сохраняя общую жесткость.
Секреты слайсера: оптимизация качества и прочности
Слайсер — это ваша цифровая лаборатория. Здесь мы превращаем возможности материала в конечный результат. Недавно мы печатали корпус с толстыми стенками; технолог настаивал на 100% заполнении, а я предложил 4 периметра и 40% Gyroid — сэкономили 6 часов, а прочность оказалась даже выше.
Лайфхаки для внешнего вида: высота слоя и стенки
Высота слоя: Это, пожалуй, самый понятный компромисс. Для черновиков и быстрых прототипов мы ставим 0.3 мм. Для высокой детализации (миниатюр, тонких поверхностей) необходимо опускаться до 0.1 мм.
Стенки: Как я уже говорил, две дополнительные стенки часто добавляют больше прочности, чем при поднятии заполнения от 20% до 30%. Для функциональных деталей мы используем 2–4 периметра.
Искусство заполнения: Gyroid и Cubic для Функционала
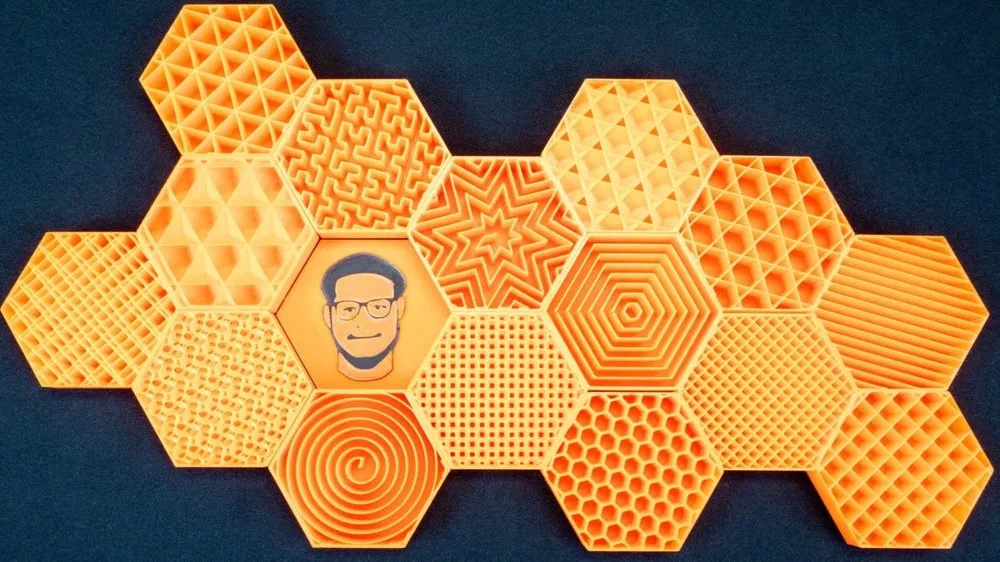
- Инфилл (Infill) диктует внутреннюю геометрию и определяет баланс между весом, временем и прочностью.
- Плотность (Density): Для визуальных моделей используйте 0–15%. Для нагруженных механических компонентов мы ставим 40–60%.
Паттерны (Patterns):
- Rectilinear/Lines: Быстрый, подходит для прототипов.
- Cubic: Надежный выбор, создающий трехмерную сетку, способную выдерживать комплексные нагрузки.
- Gyroid (Гироид): Это сложная, нелинейная геометрия, которая обеспечивает почти изотропные механические свойства. Это означает, что деталь прочна во всех направлениях, включая традиционно слабую ось Z, что крайне ценно для функциональных компонентов.
Поддержки: от древовидных до растворимых PVA
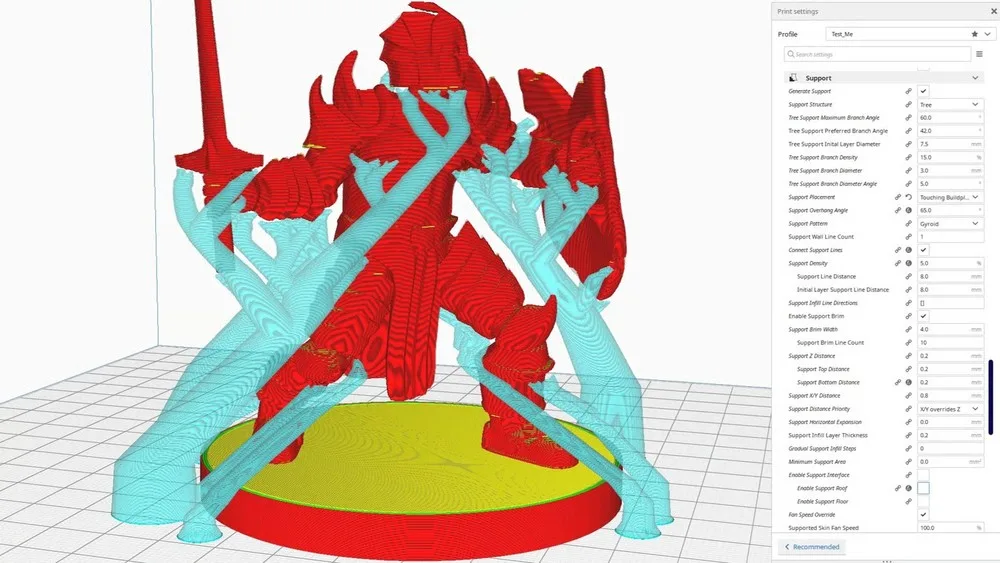
Сложные нависания требуют временных опор. Правило 45 градусов — это граница, после которой вам, скорее всего, понадобятся поддержки.
Древовидные поддержки: Они стали стандартом для органических форм. Ветвящаяся структура минимизирует контакт с моделью, что упрощает удаление и снижает повреждение поверхности.
Критическая Настройка Z-Distance: Это вертикальный зазор между поддержкой и моделью. Если этот зазор неправильный, поддержка приплавится. Мы стараемся устанавливать Z-Distance равным высоте слоя для чистой поверхности.
Растворимые Поддержки: Для деталей со сложными внутренними полостями (например, гидравлических коллекторов) необходим двойной экструдер. Мы печатаем модель основным материалом, а поддержки — водорастворимым PVA.
Бизнес-ценность: Промышленные системы Stratasys (F370) используют эту функцию. Хотя PVA дороже стандартного филамента, он резко снижает трудозатраты на постобработку.
Проблемы FDM: от “спагетти” до “сдвига слойности”
Многие новички сдаются после первого «спагетти-монстра» — когда деталь отрывается, и экструдер печатает в воздухе. Но почти каждая проблема FDM-печати имеет четкое техническое решение.
Катастрофы Первого Слоя (First Layer Fails)
Типичная проблема: деформация и загибание углов. Анализ: Это происходит из-за усадки материала при быстром охлаждении. Решение: Убедитесь, что ваш стол идеально откалиброван, чист и имеет нужную температуру (50–60°C для PLA, 90–110°C для ABS). Снизьте скорость обдува на первых слоях, чтобы избежать резкого перепада температур.
Проблемы подачи материала (Extrusion Issues)
Типичная проблема: недоэкструзия — пробелы в стенах, тонкие слои. Анализ: Наиболее частые причины: засорение сопла, неправильный поток, или (чаще всего) влажный филамент. Решение: Регулярно сушите гигроскопичные материалы (Nylon, PETG, ABS). Убедитесь, что сопло не забито, и откалибруйте E-steps (калибровка шагов шагового двигателя экструдера). Если вы слышите, как шестерни перемалывают филамент, это почти всегда симптом засора.
Дефекты движения и поверхности
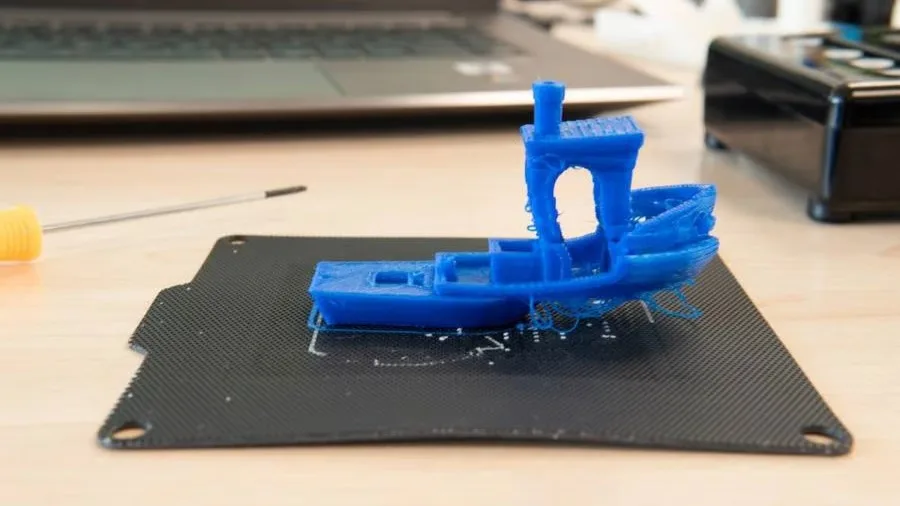
Типичная проблема: сдвиг слоев — деталь выглядит «смещенной» по горизонтали. Анализ: Обычно вызвано механическим сбоем — ослабленными ремнями, или экструдер столкнулся с деталью. На тяжелых Direct Drive системах это может быть связано с избыточной инерцией на высоких скоростях. Решение: Затянуть ремни. Обеспечить плавное движение по осям.
Типичная проблема: нити/волоски. Анализ: Слишком высокая температура хотэнда или недостаточное обратное втягивание филамента. Решение: Снизить температуру сопла, увеличить скорость и/или дистанцию отката филамента.
FDM в контексте рынка: сравнение с SLA и SLS
Мы оптимизировали FDM. Но в некоторых случаях FDM просто не может обеспечить нужные характеристики. Здесь мы должны честно сравнить FDM с другими топовыми технологиями.
FDM против SLA
SLA (Stereolithography): Работает с жидкими фотополимерными смолами, отверждаемыми светом.
Преимущества: SLA дает самое высокое разрешение (до 0.1 мм) и идеально гладкую поверхность, не отличимую от литья. Детали обладают изотропией.
Применение: Идеально для презентационных моделей, стоматологии (анатомические модели) и точных сборок, где важны допуски (например, Formlabs Form 4).
Недостатки: Смола и оборудование дороже. Детали хрупкие и требуют сложной постобработки (промывка в IPA, УФ-отверждение).
SLA против SLS
Если SLA — это про эстетику, то SLS (Selective Laser Sintering) — это про промышленную функцию.
SLS (Selective Laser Sintering): Спекает порошок (обычно Nylon 12) лазером.
Главное Преимущество: Не требует support structures (поддержек). Неспеченный порошок сам выступает опорой. Это позволяет печатать подвижные части, сложнейшие внутренние каналы и сборки за один проход.
Прочность: Детали SLS изотропны и обладают превосходной прочностью, что делает их лучшим выбором для функциональных конечных деталей.
Экспертный вывод: SLS — ваш выбор для функциональных прототипов и мелкосерийного производства, где прочность и изотропия критичны. SLA — для визуальной точности и гладкости. FDM — для быстрого и дешевого черновика.
| Параметр | FDM | SLA | SLS |
|---|---|---|---|
| Принцип | Экструзия пластика | Отверждение жидкой смолы | Спекание порошка лазером |
| Разрешение (мин. фича) | Низкое (0.6–0.8 мм) | Высочайшее (до 0.1 мм) | Высокое (0.1–0.4 мм) |
| Нужны Поддержки? | Да | Да | Нет |
| Прочность | Анизотропная (слабость по оси Z) | Изотропная, но хрупкая | Изотропная, прочная |
| Стоимость Материала/кг | Самая низкая (4 500–13 500 руб.) | Средняя (9 000–18 000 руб./л) | Высокая (9 000 руб.) |
| Идеально для | Концепт-прототипов, оснастки | Точных форм, презентаций | Функциональных деталей, малых серий |
Применение и экономика: от прототипа до серии
Промышленное применение FDM: оснастка и инструменты
Когда я говорю о бизнес-ценности FDM, я не имею в виду игрушки. Я говорю о том, что FDM позволяет инженерам быстро переходить от цифровой концепции к физическому прототипу.
Кондукторы, приспособления и оснастка: Это самая частая и прибыльная область применения FDM. Производитель Schneider Electric, например, использует FDM для быстрого изготовления сборочных приспособлений. Использование инженерных термопластиков (например, ABS-CF10) для производства оснастки прямо на заводе сокращает время производства с недель до дней.
Медицина и Аэрокосмос: FDM используется для создания хирургических гидов, анатомических моделей и инструментальной оснастки для аэрокосмической отрасли.
Экономика внедрения: TCO и ROI
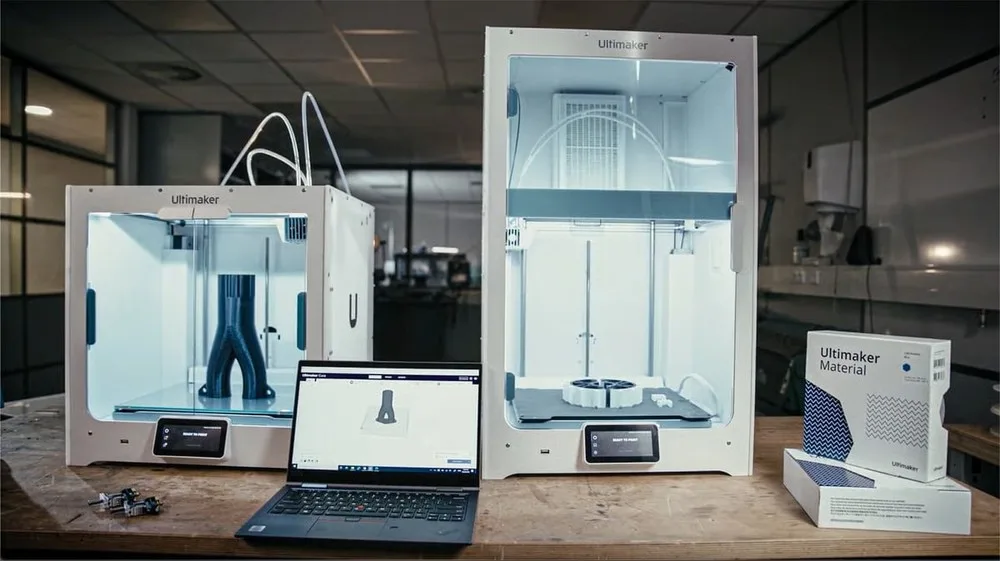
TCO (Total Cost of Ownership — совокупная стоимость владения) — это комплексная оценка. FDM остается технологией с самым низким барьером входа. Бюджетные модели начинаются от 18 000–45 000 рублей, в то время как профессиональные системы, такие как Ultimaker S5 с двойным экструдером, стоят около 630 000 рублей, а промышленные F370 — свыше 1 800 000 рублей.
Скрытые Затраты: Самый большой скрытый расход — трудозатраты на постобработку. Если вы печатаете сложную геометрию, ручное удаление поддержек может свести на нет всю экономию материала. Именно поэтому дорогие промышленные системы, использующие растворимые поддержки (PVA), окупаются за счет минимизации ручного труда.
Практический Кейс (Гибрид): Наш опыт показывает, что выгода максимизируется при использовании гибридного подхода. Клиент, производитель лабораторного оборудования (Labconco), использует FDM для быстрой итерации дизайна, а затем переходит на SLA или SLS для конечных, функциональных компонентов, требующих высокой точности и изотропной прочности.
Заключение и практические выводы
Главное, что мы поняли за годы работы: 3D-печать — это не волшебная палочка, это инструмент, требующий правильного выбора и настройки. FDM продолжит доминировать там, где важна скорость, простота и низкая стоимость.
Рекомендация для старта:
Если вы новичок или нужен черновик: Берите недорогой FDM (например, Bambu Lab для скорости). Сфокусируйтесь на освоении калибровки первого слоя и сушке филамента.
Если вам важна функциональность и прочность: Изучайте SLS. Только эта технология позволит вам печатать подвижные сборки без поддержек с изотропными свойствами.
Если нужна точность и гладкость: Смотрите в сторону SLA. Не экономьте на автоматизированной промывке и УФ-отверждении — это минимизирует риски и ускорит процесс.
Главная задача — выбрать правильную технологию, которая соответствует задачам, а не бюджету. Помните: принтер, который печатает с первого раза (как Bambu Lab P2S), всегда выгоднее самого дешевого.